
Runner được chia thành hai loại chính: Cold Runner (runner nguội) và Hot Runner (runner nóng).
- Cold Runner là hệ thống trong đó runner sẽ bị làm nguội bên trong khuôn và được lấy ra cùng với sản phẩm sau khi ép. Tức là nhựa chảy trong runner cũng sẽ đông cứng lại và trở thành phần dư thừa cần loại bỏ.
- Ngược lại, Hot Runner còn được gọi là runner không dư thừa, là một loại khuôn đặc biệt không có Spool, Runner hay Gate theo kiểu truyền thống. Lý do là toàn bộ đường dẫn nhựa bên trong khuôn, cho đến tận vị trí gate, đều được gia nhiệt để nhựa không bị đông cứng lại.
Nhờ vậy, Hot Runner giúp tiết kiệm nguyên vật liệu, vì không có phần nhựa thừa cần loại bỏ sau khi ép. Tuy nhiên, kiểu runner này có chi phí làm khuôn cao hơn và yêu cầu bảo trì phức tạp hơn, nên khi áp dụng cần phải cân nhắc kỹ từ nhiều khía cạnh như chi phí, năng suất và đặc tính sản phẩm.
1. Vai trò của Runner
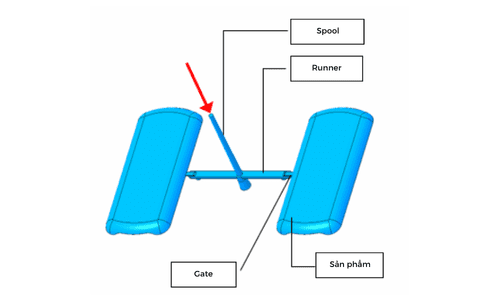
Bên cạnh việc làm đường dẫn nhựa đến lòng khuôn, runner còn đảm nhận các chức năng sau:
- Kiểm soát tốc độ dòng chảy vào sản phẩm
Runner giúp điều tiết lưu lượng và áp lực nhựa trước khi vào cavity, từ đó ổn định chất lượng bề mặt và tránh khuyết tật. - Loại bỏ cặn nhựa nguội (cold slugs)
Những đoạn nhựa đã nguội hoặc kết đông trong quá trình dừng máy sẽ bị giữ lại trong runner, ngăn không cho chảy vào lòng khuôn và gây lỗi cho sản phẩm.
2. Kiểm soát tốc độ dòng chảy vào sản phẩm
Runner có nhiệm vụ dẫn nhựa nóng chảy đến cavity mà giữ lại càng nhiều áp suất ban đầu càng tốt. Tuy nhiên, nếu làm runner quá lớn chỉ để giảm mất áp, sẽ gây lãng phí vật liệu. Vì vậy, thiết kế kích thước runner tối ưu là rất cần thiết.
Đặc biệt với khuôn đa lòng (một khuôn sản xuất nhiều sản phẩm cùng lúc), việc thiết kế runner càng trở nên quan trọng. Bạn phải đảm bảo nhựa chảy đồng đều đến từng cavity để chất lượng sản phẩm không bị chênh lệch.
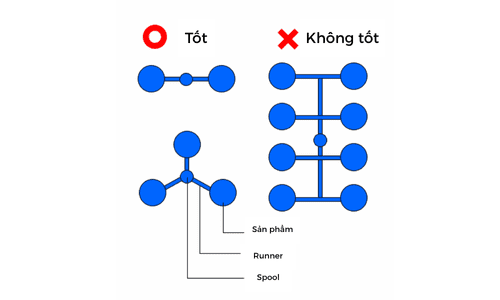
- Để dòng chảy đều, chiều dài runner đến mỗi sản phẩm nên được giữ bằng nhau.
- Khi khoảng cách đồng nhất, áp suất ép sẽ phân bố đều trên tất cả các lòng khuôn, giúp giảm sai khác chất lượng giữa các sản phẩm.
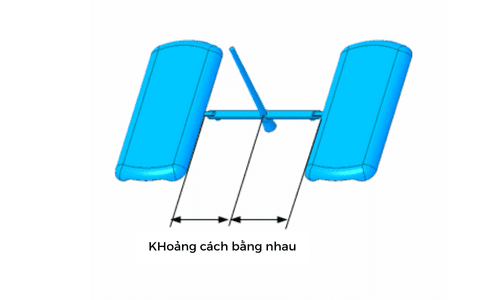
Ngoài ra, khi sản xuất ba sản phẩm trở lên trong cùng một khuôn, cần sắp xếp các cavity theo vị trí đối xứng.
Trong trường hợp các sản phẩm có hình dáng khác biệt, bạn có thể điều chỉnh kích thước runner (ví dụ thay đổi đường kính) để nhựa được đổ vào đồng thời. Việc cân chỉnh thời gian và áp suất nhựa đến từng cavity như vậy được gọi là “cân bằng gate” (gate balancing).
Gate balancing giúp đảm bảo các sản phẩm trong cùng một chu kỳ ép phun có chất lượng đồng đều bất kể sự khác biệt về kích thước, hình dáng.
3. Loại bỏ cặn nhựa nguội (Cold Slag)
Ở cuối runner, người ta thường bố trí một vùng chứa đặc biệt gọi là “cold slug well” (khoang chứa cặn nguội).
Vùng chứa này có vai trò thu giữ lượng nhựa đầu tiên đã bị nguội chút ít khi mới chảy vào khuôn, ngăn không cho những mảnh nhựa cứng này đi vào lòng khuôn và làm hỏng bề mặt sản phẩm.
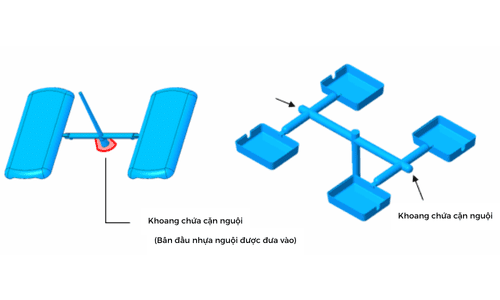
Nhựa đầu tiên chảy vào khuôn thường là phần nhựa còn đọng lại ở đầu vòi phun của máy ép, nên nó đã hơi nguội hơn so với nhựa đang được đùn liên tục. Nếu phần nhựa nguội này chảy vào lòng khuôn, có thể gây ra các khuyết tật như vết nối lạnh (weld line) hoặc vân dòng chảy (flow mark) trên sản phẩm.
Sau khi khuôn hoàn thiện mà vẫn gặp lỗi như weld line hay flow mark không khắc phục được, kỹ thuật viên có thể tăng kích thước “cold slug well” (khoang thu cặn nguội) để chứa nhiều nhựa nguội hơn, từ đó ngăn không cho chúng đi vào sản phẩm.
Dù kỹ sư thiết kế sản phẩm không trực tiếp thiết kế khuôn hay runner, nhưng cần hiểu biết về những vấn đề này. Nếu sản phẩm đúc ra không đạt yêu cầu, dự án thiết kế có thể bị đình trệ. Khi xảy ra lỗi, cần phản ứng nhanh: so sánh kích thước gate, bố trí runner với các sản phẩm tương tự và chỉ rõ cho nhà làm khuôn nếu thấy nguy cơ khuyết tật. Nhờ đó, có thể ngăn ngừa lỗi đúc trước khi sản xuất hàng loạt.
4. Lời kết
Việc lựa chọn và thiết kế đúng loại runner là yếu tố then chốt đảm bảo dòng chảy nhựa ổn định, tiết kiệm vật liệu và tối ưu chất lượng sản phẩm trong ép phun nhựa:
- Cold runner đơn giản, chi phí khuôn thấp nhưng phát sinh lượng nhựa thừa.
- Hot runner loại bỏ nhựa thừa, tiết kiệm nguyên liệu nhưng đầu tư khuôn và bảo trì cao hơn.
- Thiết kế runner cần cân bằng giữa áp suất, tốc độ dòng chảy, cân đối giữa các cavity (gate balancing), đồng thời bố trí đối xứng và tính toán chiều dài, tiết diện phù hợp.
Với những thông tin trên, hy vọng bạn đã nắm vững vai trò, ưu – nhược điểm và nguyên tắc thiết kế runner để áp dụng hiệu quả trong các dự án thiết kế khuôn nhựa.