Khi thiết kế các chi tiết máy như trục, chốt, đinh tán — những bộ phận chịu tải trọng cắt — cần phải xem xét kỹ độ bền đối với ứng suất cắt.
Ứng suất cắt là hiện tượng xảy ra khi vật liệu bị tác dụng lực theo hướng cắt đứt.
Trong lĩnh vực gia công cơ khí, có một phương pháp gia công sử dụng lực cắt này gọi là gia công cắt .
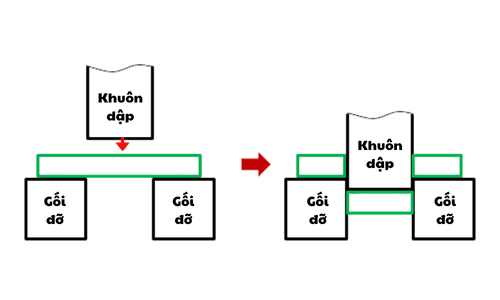
Trong trường hợp gia công cắt, mục đích là cắt rời vật liệu bằng lực cắt.
Tuy nhiên, trong thiết kế cơ khí, cần phải thiết kế sao cho các bộ phận không bị hỏng hoặc biến dạng do lực cắt.
Như hình minh họa dưới đây, khi tăng tải trọng (W) vào khuôn dập thì sẽ xuất hiện lực tác động làm trượt bề mặt cắt của vật liệu.
Nếu lực tác dụng vượt quá độ bền cắt của vật liệu, hiện tượng trượt bên trong vật liệu sẽ xảy ra, khiến vật liệu bị cắt rời.
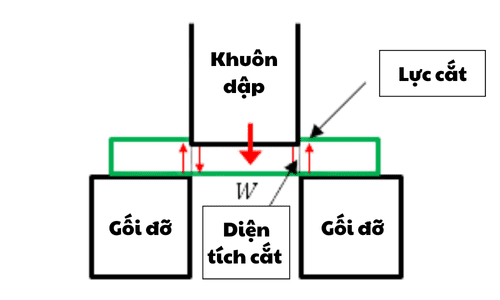
Ứng suất cắt được định nghĩa là giá trị thu được khi chia tải trọng W cho diện tích mặt cắt A.
Ứng suất cắt được tính theo công thức sau:
τ = W ÷ A
(Trong đó: τ là ứng suất cắt, W là tải trọng, A là diện tích mặt cắt chịu lực.)
Tuy nhiên, ứng suất cắt tính bằng công thức này là ứng suất cắt trung bình.
Trên thực tế, ứng suất cắt không phân bố đồng đều trên toàn bộ mặt cắt, nhưng với trường hợp cắt thuần túy (pure shear), việc sử dụng ứng suất cắt trung bình để tính toán là hoàn toàn chấp nhận được.
Mặt khác, khi dầm chịu mô men uốn (lực uốn), đồng thời cũng phát sinh ứng suất cắt bên trong dầm.
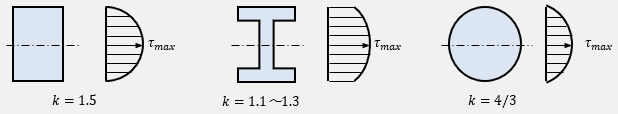
Trong trường hợp này, ứng suất cắt không phân bố đều trong mặt cắt mà sẽ thay đổi theo hình dạng mặt cắt.
Ứng suất cắt lớn nhất sẽ xuất hiện tại một vị trí cụ thể trong mặt cắt, và giá trị này phụ thuộc vào hệ số hình dạng.
Ví dụ, đối với mặt cắt hình chữ nhật , ứng suất cắt đạt giá trị lớn nhất tại trung tâm mặt cắt
và giảm dần về hai mép trên và dưới, nơi mà ứng suất cắt bằng 0
(ngược lại với ứng suất uốn, vốn đạt giá trị lớn nhất ở mép ngoài).
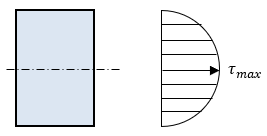
Ứng suất cắt lớn nhất trong trường hợp này có thể được tính bằng công thức sau:
Ứng suất cắt lớn nhất (τmax) = k × (W ÷ A)
Trong đó, k là hệ số hình dạng, phụ thuộc vào hình dạng mặt cắt.
Khi sử dụng các hình dạng mặt cắt có giá trị k lớn, ứng suất cắt thực tế phát sinh sẽ lớn hơn ứng suất cắt trung bình.
Vì vậy, cần tính toán chính xác ứng suất cắt lớn nhất để đảm bảo ứng suất không vượt quá giá trị ứng suất cho phép trong thiết kế.
Dưới đây là hệ số hình dạng k của một số loại mặt cắt phổ biến.