
Gia công cắt gọt là phương pháp gia công đã tồn tại từ lâu. Giống như các thợ mộc sử dụng các dụng cụ như bào gỗ hay đục để cắt gọt gỗ, ngày nay người ta dùng các dụng cụ cắt gọt như khoan (drill) hay dao tiện (bite) để gia công các vật liệu như kim loại hoặc nhựa, bằng cách mài bề mặt hoặc khoan lỗ nhằm tạo ra hình dạng mong muốn.
Gia công cắt gọt được chia thành bốn loại chính như sau:
- Gia công phay
- Tiện
- Khoan lỗ, doa lỗ
1. Gia công phay
Gia công phay là một trong những phương pháp gia công cơ khí tiêu biểu. Dao cắt quay với tốc độ cao để thực hiện cắt gọt. Vật liệu được cố định trên bàn máy, trong khi dao cắt có thể di chuyển theo trục Z (lên – xuống) và bàn máy di chuyển theo trục X-Y (trước – sau, trái – phải) để thực hiện gia công. Vật liệu sử dụng thường có hình dạng khối chữ nhật hoặc vuông vắn, phù hợp để gia công các bề mặt phẳng, mặt bên, hoặc rãnh.
Máy dùng cho gia công phay
Máy được dùng trong gia công phay gọi là máy phay. Vật liệu được cố định trên bàn máy, và người vận hành điều khiển vị trí của vật liệu bằng tay quay phía trước.
Máy phay thông thường được vận hành bằng tay. Nếu máy phay được trang bị NC (Numerical Control), nó có thể tự động vận hành theo chương trình NC. NC là viết tắt của Numerical Control (Điều khiển số), cho phép máy tự động điều khiển quá trình gia công theo chương trình lập sẵn.

Các dụng cụ sử dụng trên máy phay
Có nhiều loại dụng cụ khác nhau được dùng trên máy phay:
- Dao phay mặt
Dùng để cắt gọt bề mặt vuông góc với trục quay trung tâm của dụng cụ. - Dao phay ngón
Dao phay ngón có lưỡi cắt ở chu vi ngoài và mặt đầu, được sử dụng cho nhiều loại gia công như phay mặt phẳng, phay rãnh, v.v. - Dao phay phẳng
Dao phay có lưỡi cắt ở chu vi ngoài, dùng để cắt bề mặt phẳng song song với trục quay trung tâm của dụng cụ.

Các loại gia công trên máy phay
- Phay mặt phẳng
Như minh họa trong hình, sử dụng các dụng cụ như dao phay mặt hoặc dao phay ngón , đồng thời di chuyển bàn máy theo trục X và Y, để thực hiện gia công tạo bề mặt song song với bàn máy.
<Video tham khảo>
- Phay mặt bên
Phay mặt bên là gia công bề mặt mặt bên của vật liệu, tương tự như phay mặt phẳng, sử dụng các dụng cụ như dao phay mặt hoặc dao phay ngón . - Gia công rãnh
Gia công rãnh là quá trình tạo rãnh trên vật liệu có hai bờ tường như minh họa trong hình. Ví dụ điển hình là rãnh then (keyway) dùng để cố định trục và chi tiết quay. Thông thường, dụng cụ được sử dụng là dao phay ngón .

2. Gia công tiện
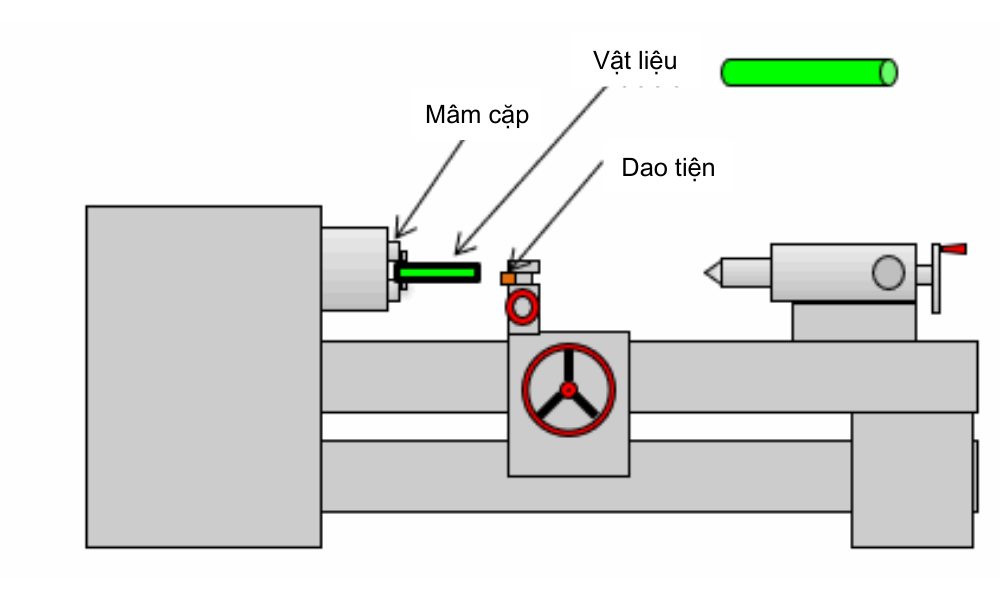
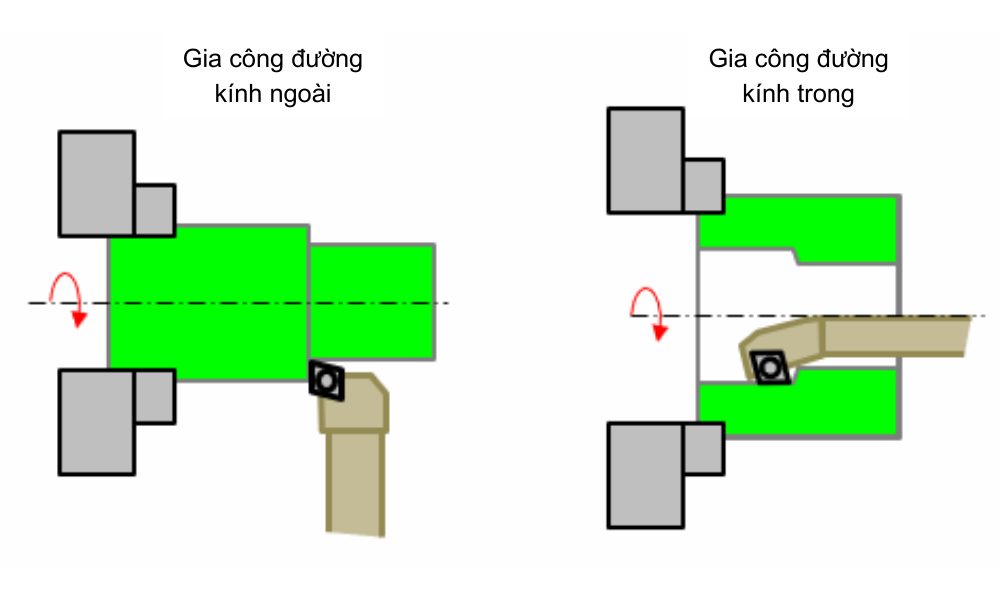
Khác với gia công phay (, nơi dao cắt quay, trong gia công tiện, dao cắt không quay mà vật liệu quay. Vật liệu được quay trong khi dao cắt, gọi là bộ phận cắt, di chuyển để gia công tạo hình dạng mong muốn. Vật liệu thường có hình trụ, và sản phẩm cuối cùng cũng có dạng chi tiết quay (rotational part).
Máy dùng cho gia công tiện
Máy được sử dụng trong gia công tiện gọi là máy tiện . Vật liệu hình trụ được kẹp trong mâm cặp (chuck) của máy tiện và quay. Người vận hành di chuyển dao cắt bằng tay quay để thực hiện gia công. Tương tự như máy phay, máy tiện có thể vận hành thủ công hoặc tự động nếu được trang bị NC (Numerical Control).
Dụng cụ sử dụng trên máy tiện
Dụng cụ dùng trên máy tiện được gọi là dao tiện. Có nhiều loại dao tiện khác nhau tùy theo vị trí và hình dạng gia công (đường kính ngoài, đường kính trong, rãnh, v.v.).
Về cấu tạo, dao tiện có hai loại chính:
- Loại toàn bộ bằng một vật liệu.
- Loại lưỡi cắt thay thế được, chỉ thay lưỡi cắt mà không cần thay toàn bộ dao.
<Video tham khảo>
3. Khoan lỗ và doa lỗ
“Khoan lỗ ” là quá trình dùng dụng cụ khoan quay để tạo lỗ trên vật liệu.
Gia công doa lỗ là dùng dụng cụ doa để mở rộng hoặc hoàn thiện lỗ đã được khoan trước đó. Thông thường, trước tiên khoan một lỗ hơi nhỏ bằng khoan, sau đó dùng doa để nâng cao độ chính xác và cải thiện bề mặt lỗ.
Khi chỉ định lỗ trên bản vẽ, đôi khi phương pháp gia công được ghi sau kích thước lỗ, như minh họa trong hình. Nếu là lỗ để bu lông hoặc các chi tiết đi qua, khoan thông thường cũng đủ. Tuy nhiên, nếu là lỗ yêu cầu độ chính xác cao để lắp ghép các chi tiết, thường chỉ định gia công doa lỗ .

Máy dùng cho khoan lỗ và doa lỗ
Máy được sử dụng cho khoan lỗ và doa lỗ gọi là máy khoan bàn. Vật liệu được cố định trên bàn máy, trong khi dao khoan hoặc các dụng cụ khác quay và di chuyển lên – xuống để thực hiện gia công.
Dụng cụ sử dụng cho khoan lỗ và doa lỗ
- Khoan lỗ sử dụng dao khoan.
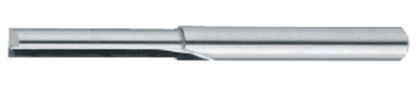
- Doa lỗ có hình trụ hoặc hình nón, với nhiều lưỡi cắt, được sử dụng tùy thuộc vào mục đích gia công.
4. Kết luận
Gia công cắt gọt là một trong những phương pháp gia công cơ khí cơ bản và quan trọng nhất, được ứng dụng từ vật liệu gỗ trong quá khứ cho đến kim loại, nhựa và các vật liệu hiện đại ngày nay. Qua các phương pháp như phay, tiện, khoan và doa, người thợ cơ khí có thể tạo ra những chi tiết với hình dạng và độ chính xác cao, phục vụ cho nhiều loại máy móc và thiết bị.
Mỗi phương pháp đều có đặc điểm, dụng cụ và máy móc riêng:
- Phay: dao cắt quay, bàn máy di chuyển theo nhiều trục.
- Tiện: vật liệu quay, dao cắt di chuyển theo đường mong muốn.
- Khoan và doa: khoan tạo lỗ, doa nâng cao độ chính xác và hoàn thiện bề mặt lỗ.
Hiểu rõ các nguyên lý và công cụ của từng phương pháp là nền tảng quan trọng để thiết kế, chế tạo và gia công các chi tiết cơ khí một cách hiệu quả, chính xác và an toàn.